也正是在这个背景下,“既要又要”是汽车及零部件制造行业对高性价的焊接电源的迫切需求,高工机器人产业研究所(GGII)数据显示,2025年焊接机器人在汽车整车及零部件制造领域的应用占比约38%,是所有工业行业中机器人渗透率最高的领域之一。GGII预判,2026-2030年将是国产智能焊接机器人与国产焊接电源的爆发增长黄金期。
高可靠性与稳定性是汽车与零部件焊接生产中的必要条件,同时满足车企对焊接参数实时上传MES、全程工艺追溯的数字化管控要求。这道难题,进口焊机和国产焊机给出了不同的答案。而要看懂这两种答案的分野,得先回到一个更根本的问题:在焊接这条产线上,电源到底扮演什么角色?
没有好电源,焊接良率照样上不去
行业里有个普遍认知:机器人本体决定运动精度与节拍,电源决定焊接工艺质量——焊接速度、成型、熔深、飞溅、一致性,这些直接决定焊装良率的指标,重担最终都落在了焊接电源。焊丝的熔滴过渡方式与控制技术直接决定飞溅量与成型,短路过渡中熔滴液桥爆断,飞溅颗粒就会大量附着在工件、工装与焊枪喷嘴上;脉冲过渡时,如果脉冲熔滴过渡频率与控制方法不当,熔深与高节拍的成型一致性就无法保证,都与电弧精密控制和电源稳定性密切相关。
机器人运动再精准,焊接电源跟不上,焊缝质量与节拍照样上不去。换句话说,电源是焊接质量的“基石”,也是那道难题真正的题眼。
电源这么关键,市场由谁把持?答案很明确:汽车焊接设备市场长期被外资品牌垄断。受行业技术习惯和认知影响,很多头部车企首选欧美进口焊接电源,最差也是合资,尤其在不缺预算的情况下。但眼下汽车行业的项目结构正在发生变化:预算不足、新项目减少,存量产线技改、老旧产线升级改造需求激增。技改项目的约束条件比新建产线苛刻得多——不能整线换设备,必须兼容现有机器人和工装夹具,还要在极短的停产窗口期内完成调试。正是在这种项目里,外资焊机的“老问题”被放大了。
车间机器人品牌混杂,早期进口焊机通讯协议封闭、版本老旧,新旧设备改造对接成本极高、周期漫长。多条工位机器人近距离并行焊接,强电磁干扰容易造成通讯断联、信号延迟,引发起弧异常、电弧不稳。
当今,车企焊装设备管理要求不断提高,焊接参数实时上传MES、全程工艺追溯、工艺锁参。传统进口焊机数据接口受限,不支持本地信息化平台对接;数据采集功能不匹配或选配昂贵,难以满足高要求车企的数字化管控要求。
即便跨过了数字化这道坎,技改项目还要面对另一个现实问题:焊机装上去之后,能不能在产线连续运行的节奏里稳得住、焊得好。技改项目大多利用停产窗口期实施,停机时间极其宝贵,长时间等待维修极易造成产线损失。个别进口焊机价格不降反涨,大多数进口品牌焊机备件昂贵,易损件无法通用,订货周期长,服务时效性难以保证。且要“能兼容现有产线、能快速响应服务、能对接数字化系统、还能保证焊接质量”的焊机。
从“能用”到“敢用”,
国产焊接电源跨过了哪些坎
国产焊接电源的市场地位正在变化。根据GGII调研统计,焊接电源竞争梯队中,第一梯队厂商以伏能士、林肯等欧美进口品牌为代表;第二梯队以合资品牌唐山松下、国产品牌深圳麦格米特为代表。
梯队之间的差距是客观存在的,如铝合金CMT-MIG焊等高端工艺仍以欧洲品牌为主;但汽车行业技改项目的特殊约束,恰好与国产焊机的优势形成了匹配,给予了国产焊机巨大的机会。
以麦格米特(MEGMEET)为例,其采用开放式多协议通讯平台,原生支持EtherNet/IP、Profinet、EtherCAT、DeviceNet等主流协议,兼容市面上绝大多数机器人品牌;焊机内部菜单一键选择机器人品牌,无需二次开发、无需额外加装昂贵协议网关,老旧产线技改可以最大限度地沿用原有机器人、线缆布局,大幅降低改造成本与调试周期。抗电磁干扰通讯架构,在多机器人集群同步焊接场景下,稳定避免信号漂移、通讯中断;支持高速实时数据交互,匹配超低飞溅短路过渡、短弧脉冲、临界脉冲、高速伺服抽拉丝RDT等工艺,高度适应白车身与零部件的焊接。原生对接焊接物联网平台,焊接电流、电压、故障数据实时上传MES,满足车企数字化追溯规范和工艺锁参要求。
本土化服务优势同样关键。国内本地化技术团队,区域就近支持,通讯调试、工艺优化、上门服务等综合优势远高于进口焊机品牌。整机、核心备件国产化供应链成熟,配件价格远低于进口焊机,无需漫长海外订货,备件本地常备,使用成本低与停机时间短的综合优势突出。
这些优势解决的是“能不能用”的问题:能不能在不换机器人、不换线缆、不长时间停产的前提下,把焊机装上去、跑起来、连上MES。但“能用”只是拿到了入场券,对汽车主机厂而言,真正的门槛从来不是设备便不便宜,而是敢不敢把这条产线交给你,因为焊机一旦在产线上趴窝,停线一分钟就是几千上万元的真金白银,按60 JPH(每小时下线60台车)的节拍算,停线罚款、产能损失,没有哪个决策者担得起。
更现实的是,欧美品牌在这个领域深耕了20余年,口碑和客户场景摆在那里,即便设备出问题,决策者也不用独自背锅;而国产焊机要挤进这个场景,设备不能差、价格不能贵、服务不能慢,任何一环掉链子,丢掉的都不只是一单生意。所以“敢用”的前提,是焊接质量本身必须过硬,是设备在产线连续运行的节奏里稳得住、不趴窝,这才是国产焊机真正要跨过去的那道坎。
国产焊机如何证明自己
冷过渡零飞溅高速伺服弧焊技术,是中国长期被“卡脖子”的核心技术之一。该领域的核心技术一直被欧美企业牢牢把控,国产焊接设备厂家鲜有涉足。欧美品牌垄断了近20年,相关专利到期后,麦格米特才真正有了切入市场的机会。
它要解决的问题很具体:传统低飞溅短路过渡时的熔滴液桥爆断,飞溅量大、过渡频率无法提高、焊速慢;底盘件的中厚板脉冲焊接在高速焊时热输入控制不够精细、熔滴过渡频率慢、易热变形。麦格米特的RDT零飞溅高速伺服弧焊技术,用高速伺服电机驱动焊丝高频回抽,主动控制熔滴过渡全过程,配合参数波形的精细调节,把飞溅和热输入同时压下来,把熔滴过渡频率、焊接速度提上来。

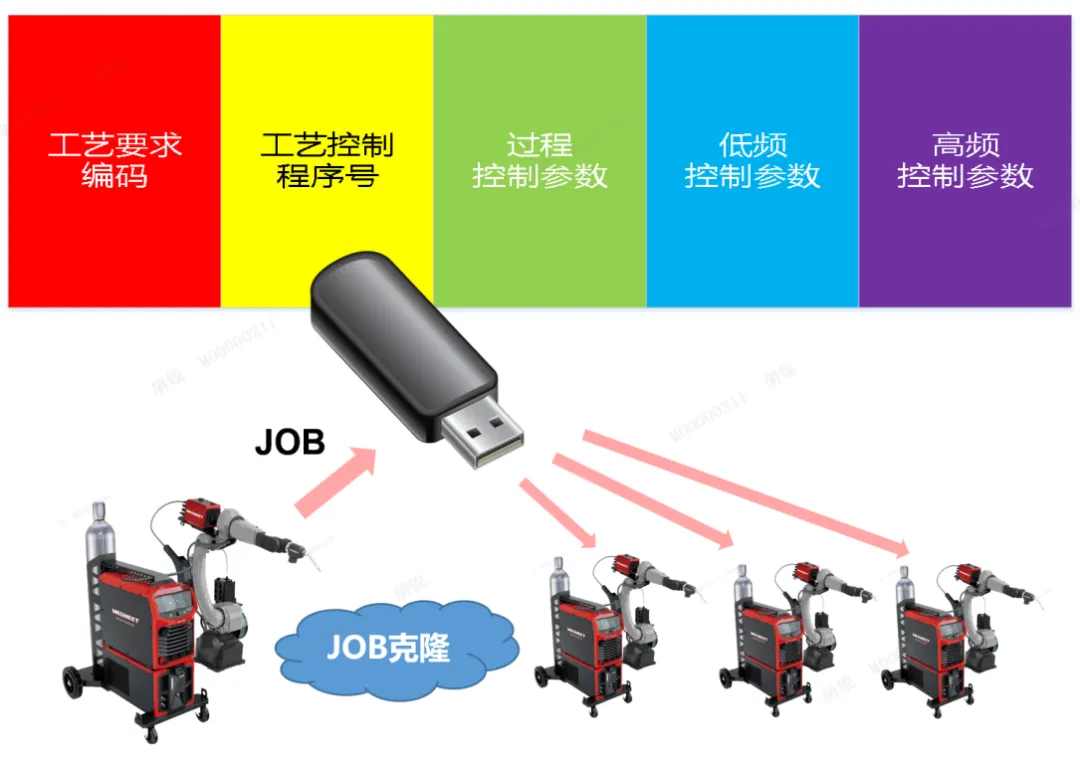
这套RDT技术综合了超低热输入电流波形精细控制、熔滴缩颈预判、能量泄放及高效回收、微秒级切换、多节点工业现场总线控制、高精度高频正反转电机及驱动算法等几十项技术。相比传统直流焊接,飞溅降低量达99%,基本实现零飞溅;最高达200Hz正反转超高精度精细往返送丝,频率更高、熔滴更细腻、焊缝成型更好;超低热输入带来极小的焊接变形,最薄可实现0.3mm极薄板焊接与大间隙搭桥薄板焊缝;微秒级信息延时的多节点工业现场总线,控制精度更高、参数更稳定;支持在线群控、离线群控、NFC权限智能管理,还能便捷克隆不同设备间的工艺数据。
这套能力落到场景里,主要面向汽车白车身、超薄板材、新能源电池托盘、热成型钢及3D打印等领域。发展至目前,麦格米特在汽车行业的应用客户已包括上汽、广汽、比亚迪、吉利、五菱、麦格纳、佛吉亚、上海汇众、富奥威泰克、拓普、建安工业、延锋国际、重庆联伟、地通、金丰、丰富、重庆南涪铝业等,应用场景涵盖白车身、底盘系统(副车架、扭力梁、控制臂)、座椅骨架、CCB仪表盘骨架、防撞梁、电池托盘、排气系统等。
如在底盘系统方面,其超200台高频能量控制Artsen系列机器人焊机在全球汽车巨头麦格纳旗下全资一级事业部卡斯马(Cosma International)的产线上投入使用。
国产焊机在工业领域的稳定性和可靠性曾受到很大质疑,但情况正在变化——卡斯马产线上超200台焊机与大量上述汽车零部件客户,就是这种变化的注脚。GGII调研数据显示,麦格米特机器人焊机年出货超万台,已连续11年蝉联中国机器人焊机销量第一,市场占有率近30%。
从“配套件”到“核心单元”:
焊接电源的下一个十年
卡斯马产线上的200台机器人国产高端焊机,验证的是国产焊机在“当下”的能力;而汽车行业对焊接电源的需求变化,决定的是“未来”谁能继续留在产线上。
2026年汽车行业对焊接电源的需求已从“稳定焊接”转向高精度动态控制、多工艺适配与焊接数据管理,核心驱动力来自轻量化材料(高强钢/铝合金)普及、新能源三电系统精密化及产线柔性化升级。
行业正从“设备采购”转向“工艺解决方案”合作模式。电源厂商需前置介入车企研发阶段,提供材料—工艺—设备一体化验证支持。麦格米特新建的长沙研发中心总投资6.5亿元,拥有8个不同领域48间实验室,120余套专业测试设备,其中配备3个3米法电波暗室和1个10米法电波暗室。
焊接数据的深度利用与管理是另一个方向。目前大部分数据用于追溯和监控,但用数据做质量预测、工艺自优化还处于早期。麦格米特SMARC系统已累积近10万台工业智能焊机的群控组网,在三一重工、徐工、中集集团、新扬子船厂、新时代船厂、中建钢构、鸿路钢构等大型焊接制造企业均有成功案例。后续如何把数据转化为工艺决策能力,是值得关注的方向。
汽车行业的“内卷”不会消失,但“内卷”的方式正在改变。对于焊接电源企业来说,真正的机会不在于“比进口品牌便宜多少”,而在于“比进口品牌更懂汽车行业与技改的真实约束”。当整车利润被挤薄,制造环节的每一笔投入都要算清楚回报账。能帮车企和Tier1算清这笔账的焊接电源企业,才有机会在下一轮竞争中站稳脚跟。
来源:高工机器人