

由于机器每次循环都重复相同的运动,不一致的部件会导致自动装配线路出现问题.
一个操作员发现一个扭曲的支架将其置于一边.一个料器或机器人继续运行,直到它堵塞,拒绝一个好的装配,或让一个坏的.大多数变化在 臂展 线部位之前开始,所以最容易在源头控制.
为什么小部分差异会停止自动化设备?
这意味着图纸上的确切尺寸和形状.每个工具,机器人路径和力限制都假设该部件. 机器人生产细胞.
一个振动碗养器使用切割的工具来定向部件,以匹配它们的形状.太厚或扭曲的部件可以入该工具或倒入碗中.运行固定程序的机器人在教定的位置上选择并抓住移动的部件离中心.固定和压缩站将扭矩或力与设定的极限进行比较,并标记其以外的任何东西.
变化也在配合部件中增加,工程师们称之为耐受性堆.一个轴在耐受性顶部和一个轴在耐受性底部都在规格范围内.一起压下,它们可能需要比站允许更多的力量.
部分变化来自哪里?
部分变化通常来自于制造部分的过程.部分变化通常来自于制造部分的过程.这就是为什么一个批量可以清洁地运行,下一个批量也可以堵塞,即使图纸没有改变.每个过程都有自己的典型来源:
- 盖章的零件的高度,边缘形状和平度随着的穿戴而变化.
- 塑料成型零件:随着模具的磨损而闪光生长,多孔模具中的每一个腔都能产生稍微不同的部件.
- 机械零部件:直径和表面成形变化与工具磨损和机器温度.
- 涂层或涂层零件涂料厚度在批发和供应商之间有所不同.
一个部件可以满足其绘制,但仍然会造成问题.绘制宽容描述了成品需要什么.它们对料或抓住器如何处理部件的说法很少.手动线上的操作人员手动排列了这些差异,因此处理限制很少被写下来.
这适用于购买的零件,无论是来自造厂,机械工厂或 定制金属印服务添加操作界限,如平坦性,曲方向或闪光,将差距缩小.
不一致的部件会导致哪些问题?
不一致的部件会导致短停,错误的拒绝和滑过的缺陷.不一致的部件会导致短停,错误的拒绝和滑过的缺陷.
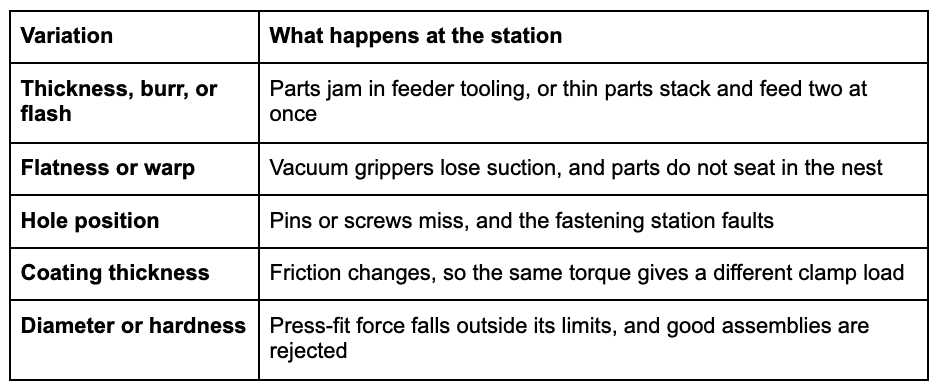
短暂停车很容易被忽视,但每轮的20个停车时间为45秒,每次停车时间为15分钟.逃逸的缺陷是最昂贵的,因为在产品出货后,稍微错误的部件可能会失败.
有多少变化是太多的?
当零部件经常落地在一个站接受的边缘附近时,变化太大.这种范围通常被称为其接受窗口.工程师测量供应商的过程如何适应宽容度 过程能力指数.
基本版本,Cp,比较宽度的宽度与过程制造的零件的自然扩散.Cp为1.00意味着零件使用完整的宽度,较高的数量在边缘留下更多空间.相关指数,Cpk,还检查零件是否集中在宽度或漂移向一个侧.
对于一个中心化的过程,1.00的CP将大约0.27%的零部件置于宽容之外.在1.33的CP下降到每百万的64个零部件左右.在一个每天养20000个零部件的站上,这相当于每天大约54个坏零部件.这就是为什么小型变化在自动化线上更重要.它们运行如此多的周期,以至于微小的拒绝率成为日常问题.
测量容量与站的接受窗口相比,这可能比绘制耐受性更窄.否则,供应商可以报告良好的CPK,并且仍然运输阻塞的零件.
视觉系统和灵活的料器可以处理不一致的部件吗?
视觉系统和灵活的料器处理比固定工具更多的变化,但它们通过跳过无法使用的部件来工作.跳过和失败的选择仍然需要循环时间. 人工智能指导的料箱拣选系统 这意味着每20个选项中就有1个选项可以再尝试.
在 臂展 线前,制造商如何保持零件一致?
制造商在生产开始前与供应商达成处理限制和测试部件的协议来保持零件的一致性:
- 列出设备对它们敏感的地方平坦性,孔方向,闪光和涂层范围.
- 在批准之前,通过实际料进行测试,包括在工具使用寿命晚期制成的部件.
- 要求能力数据. 要求Cpk对关键功能,根据站的接受窗口进行测量.
- 要求更改通知. 要求供应商在运输前报告材料来源,工具或涂料的变化.
- 随量排放,随量排放,随量排放,以便追溯到特定货物.
结论
不一致的部件造成问题,因为自动化设备围绕着每个部件的一个版本构建.当部件不同时,线路停止,拒绝良好的工作,或通过坏工作.这在供应商更容易预防,而不是在站点修复.
设置绘图的处理限制,检查接受窗口的能力,并在发射前测试实际生产批量.